


Mašine za namotavanje zavojnica su precizna oprema, pa čak i mala odstupanja u napetosti, poravnanju ili kalibraciji mogu dovesti do loma žice, neravnih namotaja i veće stope otpada.
Razumijevanje najčešćih tačaka kvara - i kako ih dijagnosticirati i spriječiti - pomaže proizvođačima da neometano rade proizvodne linije i smanje skupe zastoje.
Ovaj vodič prolazi kroz uzroke lomljenja žice, korake kalibracije, rutine preventivnog održavanja i kontrolnu listu za rješavanje problema koju možete koristiti u radnji.

I. Šta uzrokuje lom žice u mašinama za namotavanje zavojnica?
Punjenje žice jedan je od najčešćih i najskupljih problemanamotaj zavojnice, jer jedan prekid može zaustaviti proizvodnju, otpadni materijal i oštetiti zavojnicu u toku.
a. Uzroci{1}}vezani za napetost
Pretjerana ili nestabilna napetost je vodeći uzrok pucanja žice. Kada je zatezač postavljen previše čvrsto, ili kada napetost oscilira zbog toga što je krak za plesač, mjerač opterećenja ili opruga izašli iz kalibracije, žica je stavljena pod opterećenje koje ne može podnijeti. Ovo je posebno uobičajeno kod magnetske žice finog{2}}promjera, gdje su čak i mali šiljci zatezanja dovoljni da se uže.
b. Problemi s kvalitetom žice i mehaničkim vodičem
Prekidi žice također mogu doći od same žice - krhkih mrlja, nedosljednog promjera ili defekata emajla od dobavljača -, kao i sa strane mašine, kao što su neravnine ili oštre ivice na vodilicama, istrošeni valjci ili kalem koji se ne uvlači glatko. Grubo rukovanje tokom zamjene kalema je još jedan uobičajeni uzrok.
| Uzrok puknuća žice | Tipičan simptom | Preporučena popravka |
|---|---|---|
| Pretjerano podešavanje napetosti | Žica puca u sredini-namotaja | Ponovo kalibrirajte zatezač prema specifikaciji za debljinu žice |
| Istrošena ili neusklađena vodilica | Ponovljene pauze u istoj tački ciklusa | Pregledajte i zamijenite vodilicu, provjerite poravnanje |
| Loš kvalitet žice | Nasumični prekidi u različitim serijama | Promijenite dobavljača ili pregledajte dolaznu žicu |
| Oštre ivice/bure na valjcima | Istrošenost prije pune pauze | Ispolirajte ili zamijenite oštećene komponente |
| Nepravilno uvlačenje kalema | Pauze tokom{0}}dionica velike brzine | Podesite napetost kočnice kalemova, provjerite vreteno |
II. Kako kalibrirati mašinu za namotavanje zavojnica?
Kalibracija održava napetost, brojanje okreta i kretanje u okviru tolerancija koje dizajn zavojnice zahtijeva. Preskakanje kalibracije jedan je od najčešćih razloga zbog kojih se problemi s namotajem ponovo pojavljuju nakon popravke.
a. Kalibracija sistema zatezanja
Započnite nuliranjem senzora napetosti bez napunjene žice, a zatim prođite poznatim mjeračem žice kroz sistem i uporedite prikazanu napetost sa ručnim mjeračem napetosti. Podesite oprugu zatezača ili elektronsku kontrolu sve dok očitanja ne odgovaraju ciljnoj vrijednosti za tu veličinu žice, i ponovite provjeru na nekoliko točaka po prečniku koluta, jer napetost može pomjerati kako se kalem prazni.
b. Kalibracija vretena, senzora i pomicanja
Osim napetosti, potvrdite da brojač okreta odgovara ručno izbrojanom uzorku zavojnice, da se vreteno zaustavlja u ispravnoj orijentaciji i da se mehanizam pomicanja kreće sinkronizirano s rotacijom vretena (odnos "elektronskog zupčanika" između dvije ose). Bilo kakvo kašnjenje između ova dva pokreta pokazuje se kao neravnomjeran nagib ili preklapanje žice.
| Korak kalibracije | Potreban alat | Frekvencija |
|---|---|---|
| Senzor nulte napetosti | Merač napetosti | Prije svake nove serije žice |
| Provjerite broj okreta | Ručni uzorak zavojnice | Sedmično ili nakon promjene |
| Provjerite položaj zaustavljanja vretena | Vizuelna provjera/koder | Mjesečno |
| Sinhronizacija pomicanja{0}}vremena vretena | Probni rad + pregled | Nakon održavanja ili promjene remena |
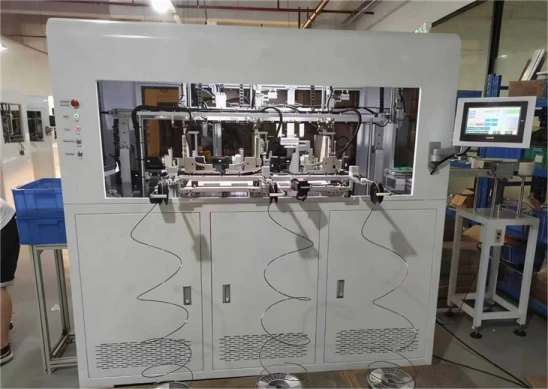
III. Kako možete spriječiti lomljenje žice?
Prevencija je daleko jeftinija od ponovnog rješavanja problema, a većina koraka{0}}prevencije kvara su jednostavne navike ugrađene u svakodnevni rad.
a. Prevencija na{1}} nivou procesa
Podesite napetost u skladu sa specifikacijom proizvođača žice, a ne po osećaju, pregledajte vodilice žice i valjke da li ima neravnina pre svake proizvodnje i izbegavajte nagle promene brzine koje trenutno povećavaju napetost. Korištenje uređaja za kontrolu napetosti sa povratnom spregom (umjesto fiksne mehaničke kočnice) pomaže sistemu da se sam-ispravi kako se mijenja promjer kalema.
b. Rukovanje i okolina
Pažljivo čuvajte i rukujte kalemama žice kako biste izbjegli savijanje ili oštećenje površine prije nego što uopće stignu do stroja, a radni prostor držite čistim od prašine i krhotina koji mogu istrošiti žicu dok se ona uvlači. Visoka vlažnost takođe može oslabiti izolaciju tokom vremena, tako da je kontrola klime važnija nego što operateri često očekuju.
IV. Kako možete smanjiti stopu otpadaka namotaja?
Otpad obično dolazi iz istih osnovnih uzroka kao i problemi s lomom žice i zatezanjem, ali njegovo smanjenje zahtijeva gledanje na proces u cjelini, a ne rješavanje problema jedan po jedan.
a. Pooštrite kontrolu procesa
Standardizirajte postavke napetosti i brzine po tipu zavojnice tako da se operateri ne prilagođavaju pokušajima i greškama, i zaključajte parametre{0}}broja pomicanja i okreta kada se posao potvrdi. Mala, nedokumentovana prilagođavanja između smjena čest su skriveni izvor otpada.
b. Ugradite inspekcijske tačke
Dodavanje -provjere u procesu - vizuelne ili automatizirane - nakon što prvih nekoliko namotaja u vožnji uhvati postavku za pomicanje prije nego što proizvede punu seriju neispravnih dijelova. Ispitivanje otpora izolacije na bazi uzorka je također korisno za otkrivanje nedovoljne izolacije prije nego što se zavojnice pomaknu dalje niz liniju.
V. Šta treba da sadrži vodič za popravku mašine za namotavanje zavojnica?
Koristan vodič za popravku organiziran je prema simptomima, tako da operater može brzo prijeći od "šta se događa" do "šta provjeriti".
a. Dijagnoza prema simptomima
Grupirajte probleme prema tome kako predstavljaju - lomljenje žice, zavojnice koje izgledaju labavo ili neujednačeno, abnormalnu buku ili vibraciju, ili -greške u brojanju okreta - jer svaki simptom ukazuje na drugačiji podsistem (napetost, mehaničko habanje ili senzori/kontrolor).
b. Koraci popravke i eskalacija
Za svaki simptom, vodič bi trebao navesti provjere koje operater može izvršiti (podešavanje napetosti, vizualni pregled vodilica, ostatke čišćenja) prije nego što se obrati tehničaru za probleme kao što su trošenje ležajeva, greške senzora ili greške kontrolera koje zahtijevaju rastavljanje.
| Simptom | Prve provjere | Kada pozvati tehničara |
|---|---|---|
| Česti prekidi žice | Postavka napetosti, stanje vodiča | Pauze se nastavljaju nakon rekalibracije |
| Labave ili neravne zavojnice | Habanje zatezača, kalibracija | Opruga/elektronika zatezača treba zamijeniti |
| Treperenje ili vibracija | Montaža vretena, habanje ležajeva | Potrebna zamjena ležajeva |
| Greška{0}}broja okreta | Priključak senzora, ručno ponovno brojanje | Greška kontrolera ili senzora |
| Abnormalna buka | Krhotine, labave komponente | Stalna buka nakon zaustavljanja i pregleda |

VI. Šta uključuje preventivno održavanje mašine za namotavanje?
Preventivno održavanje je ono što sprječava da se gore navedeni problemi dogode na prvom mjestu, i ono najbolje funkcionira po definisanom rasporedu, a ne prema-potrebi.
a. Redovno čišćenje i pregled
Vodilice, valjci i zatezni jastučići skupljaju prašinu i krhotine koje mogu izgrebati žicu i izbaciti očitanja napetosti, tako da redovno čišćenje i poliranje kontaktnih površina treba biti dio svake smjene ili svakodnevne rutine.
b. Planirane provjere komponenti
Dijelovi koji se troše - zatezači, umetci od filca, senzori, ruke plesača, pojasevi - ne traju beskonačno, a njihova zamjena po rasporedu izbjegava neplanirane zastoje uzrokovane iznenadnim kvarom u toku-izvođenja.
| Zadatak održavanja | Predložena frekvencija |
|---|---|
| Očistite vodilice, valjke, zatezne jastučiće | Dnevno |
| Provjerite ima li na putu žice izbočina/istrošenost | Nedeljno |
| Provjerite i ponovno kalibrirajte sistem zatezanja | Sedmično ili po seriji |
| Pregledajte remenje, ležajeve i zupčanike | Mjesečno |
| Potpuna provjera senzora i kontrolera | Kvartalno |
VII. Šta je kontrolna lista za rješavanje problema s namotajima?
Kratka kontrolna lista pri ruci omogućava operaterima da sistematski rade na najčešćim uzrocima umjesto da nagađaju.
a. Prije početka proizvodnje
Potvrdite da je napetost kalibrisana za trenutni merač žice, proverite da li su vođice i valjci čisti i da nemaju neravnine, proverite da li se kalem glatko pomera i potvrdite da podešavanja brojanja i pomeranja odgovaraju specifikaciji posla.
b. Ako se problem pojavi u toku-izvođenja
Zaustavite mašinu, identifikujte simptom (lom, labavost, buka, greška u brojanju), provjerite relevantni podsistem iz gornjeg vodiča za popravke i nastavite tek kada se otkloni osnovni uzrok -, a ne samo simptom -.
| Kontrolna stavka | Status |
|---|---|
| Napon kalibriran za mjernu struju žice | ☐ |
| Vodilice i valjci čisti,-bez neravnina | ☐ |
| Povlačenje kalema glatko, bez pregiba | ☐ |
| Otvara broj verifikovan u odnosu na uzorak | ☐ |
| Sinhronizirano vrijeme pomicanja{0}}vretena | ☐ |
| Nema nenormalne buke ili vibracija pri pokretanju | ☐ |
Preporučena oprema kompanije KIOXIA
Mnogi problemi iznad - lomljenja žice, pomjeranja napetosti i neravnomjernog namotaja - su daleko rjeđi na mašinama izgrađenim sa stabilnom kontrolom napetosti i preciznom sinhronizacijom pokreta od samog početka.
KIOXIAdizajnira mašine za namotavanje toroida i namotaja projektovane da minimiziraju ove tačke kvara, uključujući pouzdane sisteme povratne informacije o napetosti i preciznu sinhronizaciju{0}}pokretanja vretena za konzistentnu, nisku-proizvodnju. Istražite naš cijeli asortiman proizvoda kako biste pronašli pravu mašinu za namotavanje za vašu primjenu.
Ako želite da kupite pouzdanu mašinu za namotavanje ili imate bilo kakva pitanja u vezi sa tim, slobodnokontaktirajte naše stručnjake; nudimo besplatne konsultantske usluge.
Možda će vas zanimati:
Kako dizajnirati efikasne toroidne transformatore
Ultimativni vodič za mašine za namotavanje zavojnica
Koja je razlika između zavojnice i namotaja?
Šta je mašina za automatsko toroidalno namotavanje tipa zupčanika


